
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-11-20 الأصل: موقع


إن شراء المعالجة الأرضية لبناء السفن الجديدة أو تحديثها يحمل التزامات تنظيمية صارمة. يمكن لوثيقة واحدة مفقودة أو غير متوافقة أن تؤدي إلى إيقاف تصنيف السفينة وتأخير تسليمها وإبطال وثائق التأمين البحري. يجب على فرق المشتريات في حوض بناء السفن التنقل عبر شبكة معقدة من البيانات المعدنية وتقارير الاختبار وموافقات المجتمع الطبقي. تحتاج إلى التأكد من أن السلسلة المادية تتوافق مع مواصفات السلامة والأداء المطلوبة.
للتخفيف من مخاطر الامتثال ومنع التأخير المكلف في المشروع، يجب على مسؤولي المشتريات تنفيذ إطار تقييم صارم. يتعين عليك التحقق من وثائق المورد ومعايير التصنيع وموافقات جمعية التصنيف قبل إصدار أوامر الشراء. إن الاعتماد على عمليات الفحص البصري أو إعلانات الشركة المصنعة الأساسية يفشل بموجب القانون البحري الحديث. تعمل حزمة الوثائق الشاملة بمثابة الأساس القانوني والفني لدورة حياة معدات الإرساء.
إمكانية التتبع غير قابلة للتفاوض: يجب أن يتم إرجاع كل رابط وقيد إلى مصنع الصلب الأصلي من خلال شهادات اختبار المواد الشاملة (MTCs).
صلاحيات المجتمع الطبقي: تعد شهادات جمعية تصنيف السلاسل البحرية الصالحة (مثل ABS وDNV وLR) إلزامية لامتثال السفن التجارية ولا يمكن استبدالها بضمانات الشركة المصنعة الداخلية.
التحقق من مراقبة الجودة: يجب أن تزن قرارات الشراء عمليات مراقبة جودة تصنيع سلسلة المرساة الموثقة - على وجه التحديد سجلات المعالجة الحرارية واختبار الحمل الدليلي - على تسعير الوحدة.
فحص الموردين: يجب أن يتمتع مورد سلسلة المرساة المعتمد لأحواض بناء السفن بحالة 'موافقة الشركة المصنعة' (AoM) الحالية من أعضاء الرابطة الدولية لجمعيات التصنيف (IACS) ذات الصلة.
يأتي الإطار التنظيمي الذي يحكم المعالجة الأرضية البحرية مباشرة من الرابطة الدولية لجمعيات التصنيف (IACS). تحدد هذه المتطلبات الموحدة الخصائص المعدنية وعمليات التصنيع وبروتوكولات الاختبار لجميع معدات الإرساء المثبتة على السفن المصنفة. الامتثال هو مطلب قانوني تفرضه دول العلم وشركات التأمين البحرية. إن الوثائق التي تثبت هذا الامتثال لها نفس وزن الفولاذ المادي نفسه.
التوثيق الصحيح يحمي أحواض بناء السفن من المسؤولية الشديدة المتعلقة بفشل السلسلة الكارثي، أو فقدان المرساة، أو تأريض السفينة. إذا قامت سفينة بسحب المرساة أثناء عاصفة وتسببت في أضرار بيئية أو تدمير البنية التحتية للميناء، فسيقوم المحققون على الفور بفحصها وثائق اعتماد سلسلة المرساة البحرية . إذا كشفت الأوراق عن بدائل مواد غير مصرح بها، أو تخطي مراحل الاختبار، أو طوابع مساح مزورة، فإن حوض بناء السفن ومالك السفينة يواجهان تعرضًا قانونيًا وماليًا هائلاً.
إن الآثار المالية المترتبة على فشل المسوحات الطبقية بسبب عدم كفاية الوثائق أثرت بشدة على ميزانيات أحواض بناء السفن. تواجه أحواض بناء السفن تكاليف إعادة الاختبار الفورية. وهذا يتطلب في كثير من الأحيان شحن عينات السلسلة الثقيلة إلى المختبرات المعتمدة. يمكن أن يؤدي تأخير الاستبدال إلى تأخير مواعيد تسليم السفن لعدة أشهر، مما يؤدي إلى تفعيل بنود التعويضات المقطوعة في عقود بناء السفن. تتراكم تكاليف الاحتفاظ في حوض بناء السفن بسرعة أثناء انتظار سلاسل الاستبدال أو الموافقات الطبقية بأثر رجعي. يؤدي تأمين الأوراق الصحيحة مقدمًا إلى التخلص من هذه الاختناقات التشغيلية.
أساس أي سلسلة متوافقة هو الفولاذ الخام. تبدأ إمكانية التتبع في مصنع الصلب بشهادات اختبار المواد EN 10204. بالنسبة للتطبيقات البحرية، تعتبر شهادة EN 10204 Type 3.1 قياسية. يشير هذا إلى أن الشركة المصنعة اختبرت المادة وأكدت أنها تلبي المواصفات. بالنسبة للسلاسل عالية الجودة أو متطلبات فئة معينة، تعد شهادة النوع 3.2 ضرورية. تتطلب شهادة النوع 3.2 مفتشًا مستقلاً من طرف ثالث أو مساح فئة ليشهد الاختبار والتحقق من النتائج. وهذا يوفر طبقة إضافية من الضمان.
يجب أن تحتوي هذه الشهادات على تفاصيل التركيب الكيميائي لقضيب الفولاذ الخام. يجب على مسؤولي المشتريات البحث عن نسب محددة من الكربون والمنغنيز والسيليكون والكبريت والفوسفور. يجب أن تتوافق الخواص الميكانيكية، بما في ذلك قوة الشد وإجهاد الخضوع والاستطالة، مع درجة السلسلة المقصودة. يؤدي الإفراط في الكبريت أو الفوسفور إلى الهشاشة، مما يجعل الفولاذ غير مناسب للأحمال البحرية الديناميكية.
يعمل تتبع الرقم الحراري على ربط الأعمال الورقية بالمنتج المادي. يخصص مصنع الصلب رقمًا حراريًا فريدًا لكل دفعة من الفولاذ المنصهر. يقوم المصنع بنقل هذا الرقم إلى MTC. يجب على الشركة المصنعة ختم هذا الرقم الدقيق على روابط السلسلة النهائية أو التركيبات النهائية. أثناء تلقي عمليات التفتيش، يجب على موظفي حوض بناء السفن التحقق من أن الختم الفعلي يطابق الرقم الحراري الموجود على MTC تمامًا.
شهادة الدرجة النهائية هي الدليل النهائي على الامتثال. تؤكد هذه الوثيقة الصادرة عن هيئات معترف بها مثل المكتب الأمريكي للشحن (ABS) أو Det Norske Veritas (DNV) أو Lloyd's Register (LR) أو Bureau Veritas (BV) أن المنتج النهائي يلبي جميع متطلبات IACS الموحدة. إنها الوثيقة الأساسية المطلوبة من قبل دولة علم السفينة وشركات التأمين.
تتطلب الشهادة الصالحة موافقة المساح. يجب أن يحضر مساح مؤهل من طرف ثالث إلى منشأة التصنيع فعليًا. ويشهدون الاختبار القانوني، ويراجعون سجلات التصنيع، ويضعون ختمهم الرسمي على الشهادة النهائية. لا يمكن لوثائق مراقبة الجودة الداخلية أن تحل محل التحقق المستقل المقدم من قبل شهادات جمعية تصنيف السلاسل البحرية.
يجب على فرق المشتريات أن تقوم بمقارنة المواصفات المعتمدة للسفينة مع الدرجة المعتمدة والقطر المدرج في الوثيقة. إذا حدد المهندس البحري سلسلة من الدرجة U3 مقاس 50 مم، فإن شهادة سلسلة من الدرجة U2 مقاس 50 مم غير مقبولة. قد تتطابق الأبعاد المادية، لكن قوة الشد ستفشل تحت الحمل. يجب أن تشير الشهادة بوضوح إلى الدرجة المطلوبة والقطر والطول الإجمالي.
ينقسم اختبار الحمل القانوني إلى فئتين متميزتين: اختبار الحمل الإثباتي واختبار الحمل الكسر. يتضمن اختبار إثبات الحمل تطبيق شد محدد وغير مدمر على طول السلسلة المصنعة بالكامل. يضمن هذا الاختبار سلامة اللحامات والسلامة الهيكلية الشاملة للوصلات. يجب أن تتحمل السلسلة هذا الحمل دون تشوه دائم.
يعد اختبار كسر الحمل عملية مدمرة. تقوم الشركة المصنعة بإزالة عينة تتكون من عدة روابط (عادة من ثلاثة إلى خمسة) من الدفعة المصنعة. تقوم آلة الاختبار بسحب العينة حتى تنكسر. يجب أن تتجاوز القوة المطلوبة لكسر العينة الحد الأدنى لحمل الكسر المحدد بواسطة IACS لهذا الصف والقطر المحددين. يجب أن تسجل الوثائق بوضوح حمل الاختبار المطبق على اللقطة بأكملها وحمل الكسر الذي حققته العينة.
يجب أن تتضمن وثائق الاختبار شهادات المعايرة للآلات المستخدمة. إذا كانت آلة اختبار الشد خارج المعايرة، فإن قراءات الحمل غير صالحة. وهذا يجعل الاختبار بأكمله باطلا. يجب أن تكون معايير القبول وسجلات قياس الاستطالة مفصلة. إنها توضح مدى تمدد السلسلة تحت الحمل وتؤكد أنها عادت إلى التفاوتات المقبولة بمجرد إزالة الحمل.
يتحقق اختبار الحمل من القوة الإجمالية، لكن الاختبار غير المدمر (NDT) يحدد العيوب السطحية وتحت السطحية المجهرية. يمكن أن تنتشر هذه العيوب إلى كسور كارثية بمرور الوقت. يكتشف فحص الجسيمات المغناطيسية (MPI) الشقوق السطحية. يقوم اختبار الموجات فوق الصوتية (UT) بالتحقيق بشكل أعمق في المادة للعثور على الفراغات أو الشوائب الداخلية.
يجب أن تركز سجلات NDT بشكل كبير على المناطق الأكثر ضعفًا في السلسلة. اللحامات بعقب الفلاش هي نقاط الفشل الأساسية وتتطلب فحصًا صارمًا. توصيل المكونات مثل أغلال كينتر وربط الأغلال يخضع لعمليات صب أو تزوير منفصلة. يجب أن يخضعوا لاختبار NDT شامل. يجب أن تتضمن التقارير تفاصيل المناطق المحددة التي تم اختبارها، والطرق المستخدمة، والنتائج.
إن مؤهلات الموظفين الذين يقومون بالاختبارات مهمة بقدر أهمية الاختبارات نفسها. يجب أن تتضمن تقارير الاختبارات غير التدميرية مستويات اعتماد الفنيين. يتطلب هذا عادةً بيانات اعتماد ISO 9712 المستوى الثاني أو المستوى الثالث. سوف يرفض مساحو الفصل التقارير الموقعة من قبل موظفين غير معتمدين.
طرق NDT الشائعة لسلاسل المرساة البحرية |
|||
طريقة NDT |
نوع العيب المستهدف |
منطقة التفتيش الأولية |
متطلبات التوثيق |
|---|---|---|---|
فحص الجسيمات المغناطيسية (MPI) |
الشقوق السطحية، المؤشرات الخطية |
اللحامات بعقب فلاش، تيجان تكبل |
رسم خرائط العيوب وسجلات قوة المجال المغناطيسي |
اختبار الموجات فوق الصوتية (UT) |
الفراغات الداخلية، الادراج، عدم الانصهار |
قلب اللحام، أجسام الأصفاد المطروقة |
كتل المعايرة المستخدمة، تردد محول الطاقة |
الاختبار البصري (VT) |
الحفر السطحية، إزالة الفلاش بشكل غير صحيح |
طول السلسلة بالكامل، مقعد مرصع |
مستويات الإضاءة، وأوراق اعتماد المفتش |
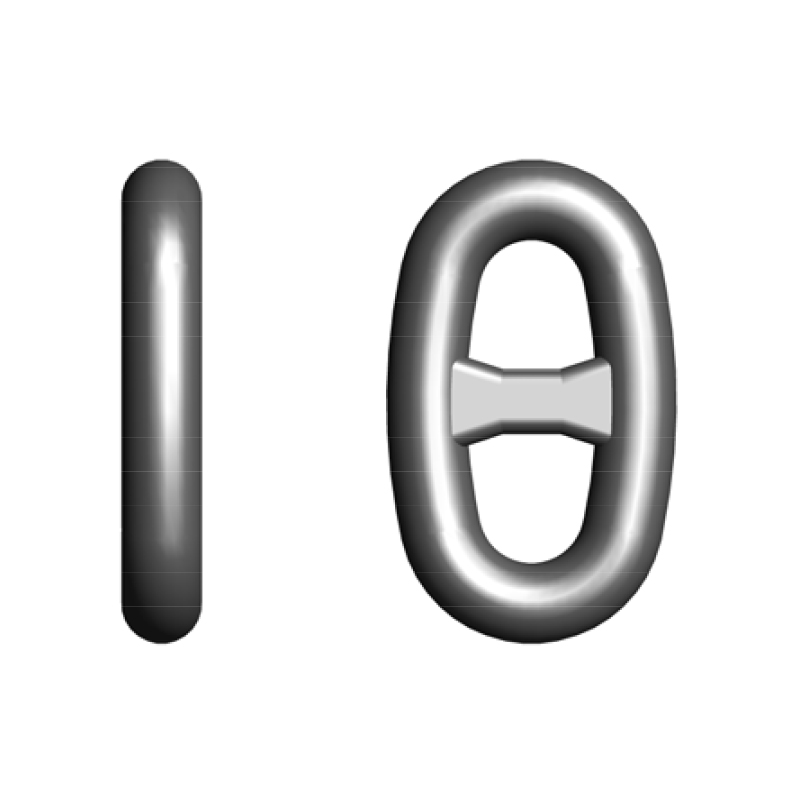
تعتبر المعالجة الحرارية مرحلة حرجة في مراقبة جودة تصنيع سلسلة المرساة . وينطبق هذا بشكل خاص على السلاسل عالية الشد مثل الدرجة U3 وما فوق. لا يمتلك الفولاذ الخام بشكل طبيعي التوازن المطلوب بين قوة الشد وصلابة التأثير. يجب أن تخضع السلسلة لعملية تبريد وتلطيف دقيقة لتغيير بنيتها الدقيقة.
يجب على فرق المشتريات طلب ومراجعة مخططات فرن درجة الحرارة الزمنية. توفر هذه المخططات سجلاً رسوميًا لدورة المعالجة الحرارية. لقد أثبتوا أنه تم تسخين السلسلة إلى درجة حرارة الأوستنيت الصحيحة، وتم الاحتفاظ بها لمدة مناسبة، ثم تم إخمادها بشكل فعال، ثم تم تلطيفها لتخفيف الضغوط الداخلية. تعتمد الخصائص المعدنية الموحدة عبر طول السلسلة بالكامل على المعالجة الحرارية الدقيقة.
تؤدي المعالجة الحرارية غير الكافية إلى مخاطر شديدة. إذا كانت درجة حرارة التقسية منخفضة جدًا، تظل السلسلة هشة. ويصبح عرضة بشدة للفشل المفاجئ في ظل أحمال الصدمات الديناميكية، مثل السفينة التي تتأرجح بعنف في البحار الهائجة. إذا كانت السلسلة شديدة الحرارة، فإنها تفقد قوة الشد. سوف يمتد أو يتشوه تحت أحمال العمل العادية.
السلسلة التي تجتاز جميع الاختبارات المعدنية تكون عديمة الفائدة إذا لم تكن مناسبة لمعدات السفينة. يجب أن توثق تقارير فحص الأبعاد القياسات الدقيقة لقطر الوصلة والمسافة (الطول الداخلي) والعرض الإجمالي. يتطلب IACS قياس الطول عبر خمس وصلات لضمان تناسق الملعب عبر مقاطع متعددة.
التحقق من سلامة مسمار هو التركيز الرئيسي. يمنع المسمار الرابط من الانهيار تحت التوتر. كما أنه يمنع السلسلة من الالتواء في الخزانة. يجب أن تؤكد سجلات الفحص عدم وجود مسامير مخلوعة، أو ارتخاء غير مقبول، أو ضغط غير كامل. يؤدي وجود مسمار فضفاض إلى الإضرار بالسلامة الهيكلية للوصلة بأكملها.
تختلف حدود التسامح حسب التطبيق. السلاسل البحرية القياسية لها انحرافات محددة مسموح بها. تعمل سلاسل الإرساء البحرية في ظل تفاوتات أكثر صرامة نظرًا لانتشارها المستمر في البيئات القاسية. يجب أن يثبت تقرير الأبعاد أن السلسلة تقع ضمن نطاق التسامح المقبول لتصنيفها المحدد.
يتم تصنيع السلاسل البحرية الحديثة بشكل حصري تقريبًا باستخدام اللحام بعقب الفلاش الآلي. تستخدم هذه العملية المقاومة الكهربائية لتسخين أطراف القضيب الفولاذي قبل تشكيلها معًا تحت ضغط هائل. يجب أن يوافق مجتمع التصنيف على مواصفات إجراءات اللحام (WPS) وسجل تأهيل الإجراءات (PQR) الخاص بالشركة المصنعة.
أثناء عملية اللحام التناكبي الوميض، تطبق الآلة تيارًا كهربائيًا هائلاً عبر المفصل. يتقوس هذا التيار عبر الفجوة، مما يؤدي إلى إذابة الأطراف الفولاذية. بمجرد وصول الفولاذ إلى درجة حرارة الحدادة المثالية، تقوم الآلة بتطبيق الضغط المضطرب. يؤدي هذا الضغط السريع عالي القوة إلى تماسك المعدن المنصهر معًا. والأهم من ذلك، أن الضغط المضطرب يطرد المعدن المؤكسد والشوائب من المفصل، مما يشكل وميض اللحام المميز. إذا كان الضغط المضطرب منخفضًا جدًا، تظل الشوائب محاصرة داخل قلب اللحام، مما يخلق نقطة ضعف ستكتشفها UT لاحقًا. تسجل وثائق WPS وPQR معلمات الضغط الدقيقة المطلوبة لتحقيق لحام نظيف وخالي من الشوائب لتلك الدرجة والقطر المحددين من الفولاذ.
يجب أن تتحقق تقارير الفحص البصري من إزالة فلاش اللحام بشكل صحيح. بعد اللحام، يجب على الآلة أن تقطع المعدن المبثوق بسلاسة. يؤدي سوء إزالة الفلاش إلى انحشار السلسلة في الرافعة. كما أنه يخلق رافعات الضغط التي تبدأ الشقوق. يجب أن تؤكد التقارير أن منطقة اللحام ناعمة وخالية من العيوب السطحية.
يتطلب اختيار درجة السلسلة الصحيحة تحديد حجم السفينة وملفها التشغيلي وفقًا للمواصفات المناسبة. تستخدم السفن التجارية عادةً سلاسل من الدرجة 2 (U2) أو من الدرجة 3 (U3). يوفر U3 قوة شد أعلى. وهذا يسمح لسلسلة ذات قطر أصغر بتحقيق نفس حمل الكسر. إنه يقلل من الوزن الإجمالي ويوفر مساحة في خزانة السلسلة.
تختلف متطلبات الشهادة بشكل كبير بين المعايير سلسلة مرساة مسمارية لأحواض بناء السفن ، وسلاسل الارتباط غير المرصعة، وسلاسل الدرجة R3 البحرية. تتطلب السلاسل البحرية فحصًا مستمرًا وضوابط أكثر صرامة للأبعاد. وهذا يعكس انتشارهم الدائم. يجب أن تضمن مشتريات حوض بناء السفن أن الوثائق المطلوبة تتوافق مع نوع السلسلة المحدد المطلوب.
يجب أن تنص الشهادة صراحةً على الامتثال لحسابات رقم معدات السفينة (EN). يستخدم المهندسون البحريون صيغة EN لتحديد الحجم والقوة المطلوبين لمعدات التثبيت. يعتمدون في ذلك على إزاحة السفينة ومنطقة انحراف القذيفه بفعل الهواء وشكلها الجانبي. يجب أن يفي حمل الكسر المعتمد للسلسلة المشتراة بالحد الأدنى من المتطلبات التي تمليها EN أو يتجاوزها.
مقارنة متطلبات سلسلة المرساة البحرية من الدرجة U2 والدرجة U3 |
||
معلمة المواصفات |
الصف U2 (القوة العادية) |
الصف U3 (قوة الشد العالية) |
|---|---|---|
متطلبات المواد |
الفولاذ الكربوني القياسي |
الحبوب الناعمة، الفولاذ المقتول بالكامل |
المعالجة الحرارية |
ليس إلزاميًا دائمًا (يعتمد على القطر) |
التبريد الإلزامي وتلطيف |
قوة الشد (الحد الأدنى) |
490 نيوتن/مم² |
690 نيوتن/مم² |
متطلبات اختبار التأثير |
غير مطلوب للأحجام القياسية |
اختبار Charpy الإلزامي على شكل حرف V عند درجة حرارة 0 درجة مئوية |
تطبيق نموذجي |
السفن الداخلية، والسفن الساحلية الصغيرة |
السفن التجارية الكبيرة والناقلات وناقلات البضائع السائبة |
السلسلة ليست سوى جزء واحد من نظام المعالجة الأرضية. يجب أن تضمن عملية الشراء مطابقة الشهادات لجميع المكونات المتصلة. يتضمن ذلك أغلال Kenter، وأغلال الانضمام، وحلقات التثبيت، والوصلات الطرفية. إذا قمت بتوصيل سلسلة U3 باستخدام تكبل U2 Kenter، فإنك بذلك تقوم بإرجاع النظام بأكمله إلى U2. وهذا ينتهك متطلبات فئة السفينة.
يعد توافق الرافعة نقطة فشل متكررة في تركيبات أحواض بناء السفن. يجب عليك التحقق من تفاوتات الأبعاد المدرجة في الشهادة مقابل مواصفات مرساة السفينة. انتبه جيدًا لأبعاد الغجر أو القط البري. إذا كانت درجة ميل السلسلة خارج نطاق التسامح قليلاً، فسوف تقفز السلسلة أو تنحشر تحت الحمل. وهذا يسبب أضرارا جسيمة لآلات الرافعة.
يؤدي خلط السلسلة المعتمدة مع أجهزة التوصيل غير المعتمدة أو ذات الجودة المنخفضة إلى مخاطر تشغيلية هائلة. يجب أن يحمل كل مكون في مسار التحميل شهادة فئة مكافئة. تحدد اعتبارات تصميم نسبة النطاق إجمالي الطول المعتمد المطلوب. تستخدم أحواض بناء السفن عادةً نسبة 5:1 إلى 7:1 لضمان السحب الأفقي. يجب أن يكون وزن السلسلة وطولها كافيين للحفاظ على قوة سحب ساق المرساة أفقيًا. وهذا يسمح للثعابين بالحفر في قاع البحر بشكل فعال.
قبل مراجعة الشهادات الفردية، يجب على أحواض بناء السفن فحص نظام إدارة الجودة الشامل للمورد. الشرط الإلزامي هو شهادة ISO 9001 الخاصة بتصنيع السلسلة. شهادات ISO العامة لتصنيع الصلب غير كافية. يجب أن يغطي النطاق بشكل صريح معدات الإرساء البحري.
يجب على فرق المشتريات التحقق من صحة ونطاق شهادات IACS 'الموافقة على الشركة المصنعة' (AoM) الخاصة بالمورد. تثبت AoM أن مجتمعًا طبقيًا محددًا قام بمراجعة المنشأة، ومراجعة نظام حماية الأجور (WPS) الخاص بهم، والموافقة على مختبرات الاختبار الخاصة بهم. إذا كان المورد يفتقر إلى AoM من المجتمع الطبقي المعين للسفينة، فلن يتمكن من إنتاج سلسلة معتمدة لهذا المشروع.
يعد تقييم مرافق الاختبار الداخلية للمورد أمرًا بالغ الأهمية. حسن السمعة يحتفظ مورد سلسلة المرساة لأحواض بناء السفن بآلات اختبار الشد المُعايرة، وأجهزة اختبار التأثير Charpy V-notch، والمجاهر المعدنية في الموقع. يشير الاعتماد على مختبرات الطرف الثالث لإجراء الاختبارات القانونية الأساسية إلى نقص مراقبة الجودة الداخلية. وهذا غالبا ما يؤدي إلى تأخير كبير في الإنتاج.
لا يزال الاحتيال في المستندات يمثل مشكلة مستمرة في المشتريات البحرية العالمية. يجب أن يعرف موظفو حوض بناء السفن كيفية التعرف على شهادات الفئة المزورة أو المعدلة. تتضمن العلامات الحمراء الشائعة الخطوط غير المتطابقة، أو تنسيقات التاريخ غير المتسقة، أو طوابع المساح المفقودة، أو رموز QR غير الصالحة. تحقق دائمًا من رقم الشهادة مباشرة من خلال قاعدة البيانات الإلكترونية الخاصة بمجتمع الطبقة المصدرة.
يعد عدم وجود إمكانية تتبع واضحة بين المادة الخام MTC والمنتج النهائي علامة تحذير رئيسية. إذا كانت أرقام الحرارة الموجودة على شهادات الفولاذ لا تتوافق مع سجلات الإنتاج أو شهادة الفئة النهائية، فإن أصل السلسلة غير معروف. لا يمكنك ضمان خصائص المواد.
استبعاد الموردين الذين يرفضون السماح للمفتشين الخارجيين أو المعينين من قبل حوض بناء السفن بالدخول إلى منشآتهم أثناء عملية التصنيع. الشفافية هي حجر الزاوية في التصنيع البحري. غالبًا ما يخفي الوصول المحدود ممارسات اللحام دون المستوى المطلوب أو دورات المعالجة الحرارية المتخطية.
يجب أن تأخذ جداول المشتريات في الاعتبار الوقت اللازم للمساحين لحضور الاختبار وإصدار الوثائق النهائية. لا يتمركز المساحون في المصنع بدوام كامل. يجب عليك جدولة زياراتهم قبل أسابيع. إذا فشل الاختبار وتطلب إعادة تشغيله، فيجب على المساح العودة. وهذا يسبب التأخير المتتالية.
وللتخفيف من هذه التأخيرات، يجب على أحواض بناء السفن مواءمة جداول الإنتاج الخاصة بها مع الجدول الزمني للاختبار والشهادة الخاص بالمورد. إصدار أوامر الشراء بمواعيد تسليم غير واقعية يجبر الموردين على التسرع. وهذا يزيد من احتمال حدوث أخطاء في التوثيق أو تخطي اختبارات الجودة.
يتطلب التعامل مع التناقضات بين المجتمع الطبقي المطلوب والموافقات الافتراضية للمورد إدارة دقيقة. إذا تم تصنيف السفينة بواسطة DNV، ولكن المورد يحمل فقط AoM من ABS، فيجب على المورد الترتيب لمساح DNV لحضور عملية التصنيع خصيصًا لتلك الدفعة. وهذا يضيف تكلفة ووقتًا كبيرًا إلى دورة الشراء.
لا تنتهي عملية الشراء عند وصول الشاحنة إلى حوض بناء السفن. يتحقق فحص الاستلام الصارم من صحة الأوراق مقابل المنتج المادي. عندما تصل الشاحنة المسطحة إلى حوض بناء السفن، يجب على الفريق المتلقي إنشاء منطقة حجر صحي. لا تخلط السلسلة التي تم تسليمها حديثًا مع مخزون حوض بناء السفن الحالي حتى يكتمل الفحص. يجب على المفتشين إجراء التحقق المادي. إنها تطابق العلامات المختومة على الروابط النهائية للتسليم سلسلة المرساة البحرية.
تعتبر عمليات الفحص البصري أمرًا بالغ الأهمية عند الوصول. يجب على الموظفين التحقق من عدم وجود أضرار أثناء النقل، أو تآكل السطح، أو المسامير المفقودة. حتى لو تركت السلسلة المصنع في حالة ممتازة، فإن التعامل غير السليم أثناء الشحن يمكن أن يسبب كسورًا دقيقة. ويمكنه أيضًا ثني الروابط خارج نطاق التسامح. قم بتوثيق أي اختلافات على الفور وقم بإسنادها إلى تقارير الفحص النهائية المقدمة من الشركة المصنعة.
تحقق من أرقام الشهادات المختومة مقابل الأوراق المادية.
التأكد من وجود ختم المساح الطبقي على الروابط المخصصة.
افحص جميع أغلال Kenter وملحقات الانضمام للتأكد من مطابقة طوابع الدرجة.
قم بإجراء مسح بصري للأزرار المفقودة أو السائبة عبر الطول بالكامل.
قياس قطر الروابط العشوائية لضمان الامتثال لتقرير الأبعاد.
تخدم وثائق الشهادة الأصلية غرضًا يتجاوز التثبيت الأولي لحوض بناء السفن. يقومون بإنشاء سجل فحص سلسلة المرساة الأساسي لنظام الصيانة المخططة للسفينة (PMS). كما أنها تشكل جزءًا مهمًا من دليل التسليم النهائي المقدم لمالك السفينة.
توفر هذه المستندات إرشادات للحد الأقصى من التآكل لتركيبات كابلات التثبيت وأغلال الربط. تسمح المجتمعات الطبقية عادةً بتخفيض قياسي في القطر بنسبة 12% بسبب التآكل والتآكل قبل إدانة السلسلة. توفر تقارير الأبعاد الأصلية قياسات البداية الدقيقة اللازمة لحساب عتبة الـ 12% هذه بدقة أثناء عمليات الأحواض الجافة المستقبلية. على سبيل المثال، إذا تم تصنيع سلسلة مقاس 50 مم في الأصل بتسامح +1 مم (قياس 51 مم)، يتم حساب بدل التآكل بنسبة 12% من الحجم الاسمي 50 مم. يجب استبدال السلسلة عندما تصل إلى 44 ملم. بدون الشهادة الأصلية التي تثبت أبعاد البداية ودرجتها، قد يفترض مفتشو مراقبة حالة الميناء درجة أقل أو قطر بداية أصغر، مما يؤدي إلى إدانة السلسلة قبل الأوان.
من خلال إنشاء خطوط أساس لقياسات التآكل المستقبلية بناءً على تقارير الأبعاد الأصلية، يمكن لمالكي السفن التنبؤ بدقة بجداول الاستبدال. يمنع هذا النهج الاستباقي الاعتقالات غير المتوقعة من قبل مراقبة دولة الميناء. إنه يضمن أن تظل السفينة متوافقة مع متطلبات التصنيف الخاصة بها طوال عمرها التشغيلي.
يتطلب شراء سلاسل المرساة البحرية إدارة صارمة للمخاطر والامتثال التنظيمي. لا تحمل السلسلة المادية أي قيمة بدون وثائق الاعتماد المناسبة. يجب عليك المطالبة بإمكانية تتبع يمكن التحقق منها، وتقارير اختبار صارمة، وموافقات المجتمع الطبقي الرسمية لتلبية التطبيقات البحرية التجارية.
قم بتحديث قوائم التحقق من تأهيل البائعين للمطالبة بحزم وثائق نموذجية، بما في ذلك تقارير MTCs وNDT، قبل إصدار أوامر الشراء.
قم بتنفيذ بروتوكول فحص الاستلام الصارم الذي يقوم بإسناد ترافقي لأرقام الارتباط المختومة بشهادات الفئة المقدمة.
تدريب موظفي المشتريات على التحقق من صحة الشهادات الفئوية باستخدام قواعد بيانات التحقق عبر الإنترنت.
إنشاء قنوات اتصال واضحة مع المساحين لمواءمة جداول الاختبار مع الجداول الزمنية لإنتاج أحواض بناء السفن.
ج: تأتي شهادة اختبار المطحنة (MTC) من الشركة المصنعة للصلب. وهو يعرض تفاصيل التركيب الكيميائي والخواص الميكانيكية لقضيب الفولاذ الخام. تأتي شهادة الفئة من مجتمع تصنيف معترف به مثل ABS أو DNV. يتم إصدارها بعد أن يشهد المساح اختبار السلسلة النهائية، والتأكد من أنها تلبي المعايير التنظيمية البحرية.
ج: يمكن لأي عضو في الرابطة الدولية لجمعيات التصنيف (IACS) التصديق على السلاسل البحرية. تشمل الجمعيات المشتركة المكتب الأمريكي للشحن (ABS)، وDet Norske Veritas (DNV)، وLloyd's Register (LR)، وBureau Veritas (BV)، وClassNK (NK). يعتمد المجتمع المحدد على التصنيف المعين للسفينة.
ج: يمكن التحقق من صحة الشهادة من خلال التحقق من رقم الشهادة الفريد من خلال قاعدة البيانات الرسمية لجمعية التصنيف على الإنترنت. ابحث عن ميزات الأمان مثل رموز QR الصالحة وطوابع المساح الرسمية والتنسيق المتسق. إذا كنت في شك، اتصل بمكتب الفصل المحلي مباشرة.
ج: يتطلب توصيل الملحقات نفس المستوى الدقيق من الوثائق التي تتطلبها السلسلة الرئيسية. يتضمن ذلك إمكانية تتبع المواد (MTCs)، وتقارير اختبار الحمل وحمل الكسر، وسجلات الاختبارات غير المدمرة (NDT)، وشهادة فئة نهائية تتحقق من تطابق الملحق مع درجة السلسلة المرفقة.
ج: تتطلب سلاسل الفئة U3 تبريدًا وتلطيفًا محددين لتحقيق قوة شد عالية مع الحفاظ على صلابة التأثير. تثبت وثائق المعالجة الحرارية، مثل مخططات درجة الحرارة الزمنية للفرن، أن العملية قد تم تنفيذها بشكل صحيح. المعالجة الحرارية غير المناسبة تترك السلسلة هشة وعرضة للفشل المفاجئ تحت الأحمال الديناميكية.
ج: يتم تحديد التفاوتات المقبولة من خلال متطلبات IACS الموحدة وتعتمد على قطر السلسلة. بشكل عام، يتم التحكم بشكل صارم في تسامح القطر. يجب أن يقع الطول الذي يزيد عن خمس وصلات ضمن نطاق تسامح إيجابي محدد للتأكد من أن السلسلة تناسب الرافعة الغجرية دون القفز أو التشويش.
ج: توفر وثائق الشهادة الأصلية القياسات الأساسية لقطر السلسلة ودرجة ميلها. أثناء عمليات التفتيش المستقبلية للحوض الجاف، يقوم المساحون بمقارنة قياسات التآكل الحالية مع خطوط الأساس الأصلية هذه. يحدد هذا ما إذا كانت السلسلة قد تجاوزت الحد المسموح به من التآكل بنسبة 12% ويتطلب الاستبدال.


