
Visualizações: 0 Autor: Editor do site Horário de publicação: 20/11/2026 Origem: Site


A aquisição de equipamento terrestre para a construção ou modernização de novas embarcações acarreta responsabilidades regulatórias rigorosas. Um único documento ausente ou não conforme pode interromper a classificação de uma embarcação, atrasar a entrega e anular apólices de seguro marítimo. As equipes de compras de estaleiros devem navegar por uma rede complexa de dados metalúrgicos, relatórios de testes e aprovações da sociedade de classe. Você precisa garantir que a cadeia física atenda às especificações de segurança e desempenho exigidas.
Para mitigar os riscos de conformidade e evitar atrasos dispendiosos nos projectos, os responsáveis pelas aquisições devem implementar um quadro de avaliação rígido. Você deve verificar a documentação do fornecedor, os padrões de fabricação e as aprovações da sociedade classificadora antes de emitir pedidos de compra. Depender de inspeções visuais ou de declarações básicas do fabricante é uma falha no direito marítimo moderno. Um pacote abrangente de documentação serve como base legal e técnica para o ciclo de vida do equipamento de amarração.
A rastreabilidade não é negociável: cada elo e manilha devem ser rastreáveis até a usina siderúrgica original por meio de Certificados de Teste de Materiais (MTCs) abrangentes.
Mandatos da sociedade de classe: Certificados válidos da sociedade de classificação de cadeia marítima (por exemplo, ABS, DNV, LR) são obrigatórios para conformidade de embarcações comerciais e não podem ser substituídos por garantias internas do fabricante.
Verificação do controle de qualidade: As decisões de aquisição devem pesar os processos documentados de controle de qualidade de fabricação da cadeia de âncoras - especificamente registros de tratamento térmico e testes de carga de prova - sobre o preço unitário.
Verificação de fornecedor: Um fornecedor de cadeia de âncora aprovado para estaleiros deve possuir o status atual de 'Aprovação do Fabricante' (AoM) dos membros relevantes da Associação Internacional de Sociedades Classificadoras (IACS).
O quadro regulamentar que rege o equipamento marítimo terrestre provém diretamente da Associação Internacional de Sociedades Classificadoras (IACS). Esses requisitos unificados determinam as propriedades metalúrgicas, processos de fabricação e protocolos de testes para todos os equipamentos de atracação instalados em embarcações classificadas. A conformidade é um requisito legal aplicado pelos estados de bandeira e subscritores marítimos. A documentação que comprova esta conformidade tem tanto peso quanto o próprio aço físico.
A documentação adequada protege os estaleiros de responsabilidades graves relacionadas a falhas catastróficas da corrente, perda de âncora ou encalhe de embarcação. Se um navio arrastar âncora durante uma tempestade e causar danos ambientais ou destruição da infra-estrutura portuária, os investigadores examinarão imediatamente o Documentos de certificação de corrente de âncora marítima . Se a documentação revelar substituições não autorizadas de materiais, fases de testes ignoradas ou selos de topógrafos falsificados, o estaleiro e o proprietário da embarcação enfrentam uma imensa exposição jurídica e financeira.
As implicações financeiras da reprovação nas pesquisas de classe devido à documentação inadequada atingiram duramente os orçamentos dos estaleiros. Os estaleiros enfrentam custos imediatos de novos testes. Isto muitas vezes requer o envio de amostras de cadeias pesadas de volta para laboratórios certificados. Atrasos na substituição podem atrasar as datas de entrega dos navios em meses, acionando cláusulas de indenização por danos liquidados nos contratos de construção naval. Os custos de manutenção no estaleiro acumulam-se rapidamente enquanto aguardam cadeias de substituição ou aprovações de classe retroativas. Garantir antecipadamente a documentação correta elimina esses gargalos operacionais.
A base de qualquer cadeia compatível é o aço bruto. A rastreabilidade começa na siderúrgica com os Certificados de Teste de Materiais EN 10204. Para aplicações marítimas, um certificado EN 10204 Tipo 3.1 é padrão. Isso indica que o fabricante testou o material e confirmou que atende às especificações. Para cadeias de grau superior ou requisitos de classe específicos, é necessário um certificado Tipo 3.2. Um certificado Tipo 3.2 exige um inspetor independente ou inspetor de classe para testemunhar os testes e verificar os resultados. Isso fornece uma camada adicional de garantia.
Esses certificados devem detalhar a composição química da barra de aço bruto. Os responsáveis pelas aquisições devem procurar percentagens específicas de carbono, manganês, silício, enxofre e fósforo. As propriedades mecânicas, incluindo resistência à tração, tensão de escoamento e alongamento, devem estar alinhadas com o tipo de corrente pretendido. O excesso de enxofre ou fósforo leva à fragilidade, tornando o aço inadequado para cargas marítimas dinâmicas.
O rastreamento do número de calor conecta a papelada ao produto físico. A siderúrgica atribui um número de calor exclusivo a cada lote de aço fundido. A usina transfere esse número para o MTC. O fabricante deve carimbar esse número exato nos elos finais da corrente ou nos acessórios finais. Durante as inspeções de recebimento, o pessoal do estaleiro deve verificar se o carimbo físico corresponde exatamente ao número da bateria no MTC.
O Certificado de Classe final é a prova definitiva de conformidade. Emitido por órgãos reconhecidos como American Bureau of Shipping (ABS), Det Norske Veritas (DNV), Lloyd's Register (LR) ou Bureau Veritas (BV), este documento confirma que o produto acabado atende a todos os requisitos unificados da IACS. É o principal documento exigido pelo estado de bandeira e pelos subscritores de seguros da embarcação.
Um certificado válido requer endosso do topógrafo. Um inspetor terceirizado qualificado deve comparecer fisicamente às instalações de fabricação. Eles testemunham os testes legais, revisam os registros de fabricação e aplicam seu carimbo oficial ao certificado final. Os documentos internos de controle de qualidade não podem substituir a verificação independente fornecida por Certificados da Sociedade Classificadora de Cadeias Marinhas.
As equipes de aquisição devem cruzar as especificações aprovadas da embarcação com o grau certificado e o diâmetro listado no documento. Se o arquiteto naval especificou uma corrente Grau U3 de 50 mm, um certificado para uma corrente Grau U2 de 50 mm é inaceitável. As dimensões físicas podem corresponder, mas a resistência à tração falhará sob carga. O certificado deve indicar explicitamente o grau, o diâmetro e o comprimento total pretendidos.
Os testes de carga legais se dividem em duas categorias distintas: testes de carga de prova e testes de carga de ruptura. O teste de carga de prova envolve a aplicação de uma tensão específica e não destrutiva em todo o comprimento da corrente fabricada. Este teste garante a integridade das soldas e a solidez estrutural geral dos elos. A corrente deve suportar esta carga sem deformação permanente.
Quebrar o teste de carga é um processo destrutivo. O fabricante remove uma amostra composta por vários elos (normalmente três a cinco) do lote fabricado. A máquina de teste puxa a amostra até que ela se quebre. A força necessária para quebrar a amostra deve exceder a carga mínima de ruptura especificada pela IACS para esse grau e diâmetro específicos. A documentação deve registrar claramente tanto a carga de prova aplicada a todo o disparo quanto a carga de ruptura alcançada pela amostra.
A documentação de teste deve incluir certificados de calibração para as máquinas utilizadas. Se a máquina de teste de tração estiver fora de calibração, as leituras de carga serão inválidas. Isso torna todo o teste nulo. Os critérios de aceitação e os registros de medição de alongamento devem ser detalhados. Eles mostram o quanto a corrente esticou sob carga e confirmam que ela retornou às tolerâncias aceitáveis depois que a carga foi removida.
O teste de carga verifica a resistência geral, mas o teste não destrutivo (NDT) identifica defeitos microscópicos de superfície e subsuperfície. Esses defeitos podem se propagar para fraturas catastróficas ao longo do tempo. A Inspeção de Partículas Magnéticas (MPI) detecta rachaduras superficiais. O teste ultrassônico (UT) investiga mais profundamente o material para encontrar vazios ou inclusões internas.
Os registos de END devem concentrar-se fortemente nas áreas mais vulneráveis da cadeia. Soldas de topo flash são os principais pontos de falha e exigem inspeção rigorosa. Componentes de conexão como manilhas Kenter e manilhas de união passam por processos separados de fundição ou forjamento. Eles devem passar por um END completo. Os relatórios devem detalhar as áreas específicas testadas, os métodos utilizados e os resultados.
As qualificações do pessoal que realiza os testes são tão importantes quanto os próprios testes. Os relatórios de END devem incluir os níveis de certificação dos técnicos. Isso normalmente requer credenciais ISO 9712 Nível II ou Nível III. Os topógrafos de classe rejeitarão relatórios assinados por pessoal não certificado.
Métodos comuns de END para cadeias de âncoras marítimas |
|||
Método END |
Tipo de defeito alvo |
Área de Inspeção Primária |
Requisito de documentação |
|---|---|---|---|
Inspeção de Partículas Magnéticas (MPI) |
Fissuras superficiais, indicações lineares |
Soldas de topo flash, coroas de manilha |
Mapeamento de defeitos, registros de intensidade de campo magnético |
Teste Ultrassônico (UT) |
Vazios internos, inclusões, falta de fusão |
Núcleo de solda, corpos de manilha forjados |
Blocos de calibração usados, frequência do transdutor |
Teste Visual (VT) |
Invasões de superfície, remoção inadequada de flash |
Comprimento total da corrente, assento de pino |
Níveis de iluminação, credenciais de inspetor |
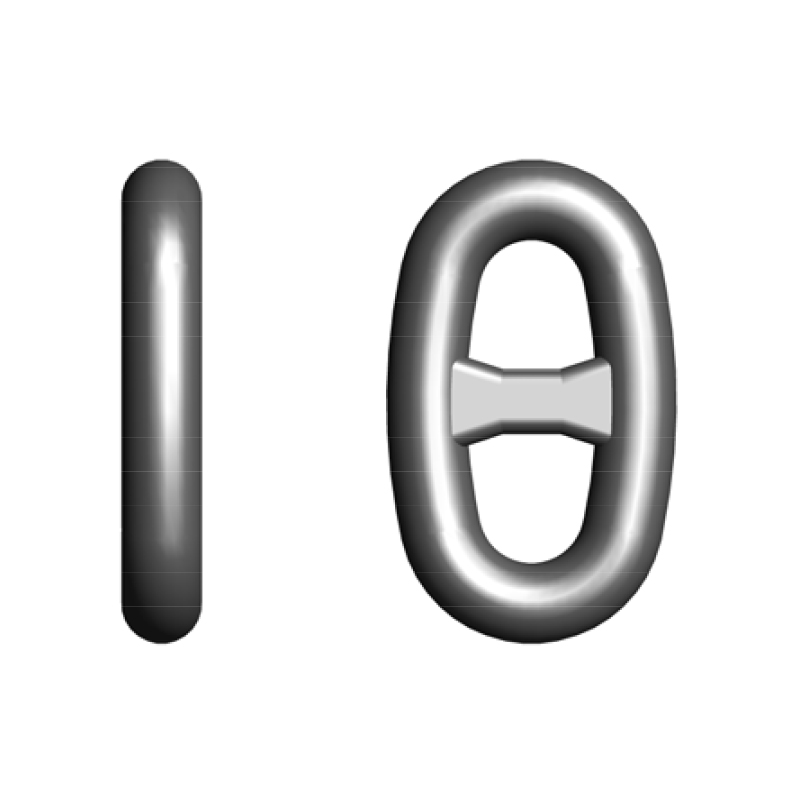
O tratamento térmico é uma fase crítica na Controle de qualidade de fabricação de correntes de âncora . Isto é particularmente verdadeiro para correntes de alta resistência como Grau U3 e superiores. O aço bruto não possui naturalmente o equilíbrio necessário entre resistência à tração e resistência ao impacto. A corrente deve passar por um processo preciso de têmpera e revenido para alterar sua microestrutura.
As equipes de compras devem solicitar e revisar gráficos de tempo e temperatura do forno. Esses gráficos fornecem um registro gráfico do ciclo de tratamento térmico. Eles comprovam que a corrente foi aquecida até a temperatura correta de austenitização, mantida durante o período apropriado, temperada de forma eficaz e depois revenida para aliviar tensões internas. Propriedades metalúrgicas uniformes em todo o comprimento da cadeia dependem inteiramente de um tratamento térmico preciso.
O tratamento térmico inadequado apresenta riscos graves. Se a temperatura de revenido for muito baixa, a corrente permanecerá quebradiça. Torna-se altamente suscetível a falhas repentinas sob cargas de choque dinâmicas, como um navio que se inclina violentamente em mar agitado. Se a corrente for temperada demais, ela perde sua resistência à tração. Ele irá esticar ou deformar sob cargas normais de trabalho.
Uma corrente que passa em todos os testes metalúrgicos é inútil se não se adequar ao equipamento da embarcação. Os relatórios de inspeção dimensional devem documentar medições precisas do diâmetro do link, passo (comprimento interno) e largura total. O IACS exige a medição do comprimento em cinco links para garantir pitch consistente em vários segmentos.
A verificação da integridade do pino é o foco principal. O pino evita que o elo desmorone sob tensão. Também evita que a corrente dobre no armário. Os registros de inspeção devem confirmar a ausência de pinos deslocados, folgas inaceitáveis ou prensagem incompleta. Um pino solto compromete a integridade estrutural de todo o elo.
Os limites de tolerância variam dependendo da aplicação. As correntes marítimas padrão têm desvios específicos permitidos. As correntes de amarração offshore operam sob tolerâncias muito mais rígidas devido à sua implantação contínua em ambientes agressivos. O relatório dimensional deve comprovar que a corrente está dentro da faixa de tolerância aceitável para sua classificação específica.
As correntes marítimas modernas são fabricadas quase exclusivamente com soldagem automática de topo. Este processo utiliza resistência elétrica para aquecer as extremidades da barra de aço antes de forjá-las sob imensa pressão. A sociedade classificadora deve aprovar a Especificação de Procedimento de Soldagem (WPS) e o Registro de Qualificação de Procedimento (PQR) do fabricante.
Durante o processo de soldagem flash, a máquina aplica uma enorme corrente elétrica através da junta. Esta corrente forma um arco através da lacuna, derretendo as extremidades do aço. Assim que o aço atinge a temperatura ideal de forjamento, a máquina aplica a pressão de alívio. Esta compressão rápida e de alta força força o metal fundido a se unir. Crucialmente, a pressão perturbada expele o metal oxidado e as impurezas para fora da junta, formando o flash de solda característico. Se a pressão de perturbação for muito baixa, as impurezas permanecerão presas dentro do núcleo da solda, criando um ponto fraco que o UT detectará posteriormente. Os documentos WPS e PQR registram os parâmetros exatos de pressão necessários para obter uma solda limpa e livre de impurezas para esse tipo e diâmetro de aço específico.
Os relatórios de inspeção visual devem verificar a remoção adequada da rebarba de solda. Após a soldagem, a máquina deve aparar suavemente o metal extrudado. A remoção inadequada do flash faz com que a corrente fique presa no molinete. Também cria risers de tensão que iniciam rachaduras. Os relatórios devem confirmar que a área de solda está lisa e livre de defeitos superficiais.
A seleção do tipo correto de corrente requer o mapeamento do tamanho e do perfil operacional da embarcação de acordo com as especificações apropriadas. As embarcações comerciais normalmente utilizam correntes de Grau 2 (U2) ou Grau 3 (U3). U3 fornece maior resistência à tração. Isso permite que uma corrente de diâmetro menor atinja a mesma carga de ruptura. Reduz o peso total e libera espaço no armário da corrente.
Os requisitos de certificação diferem significativamente entre padrões Corrente de âncora para estaleiros , correntes de elos sem pinos e correntes offshore de grau R3. As cadeias offshore exigem inspeção contínua e controles dimensionais mais rígidos. Isto reflecte a sua implantação permanente. A aquisição do estaleiro deve garantir que a documentação solicitada esteja alinhada com o tipo específico de corrente solicitada.
A certificação deve declarar explicitamente a conformidade com os cálculos do Número do Equipamento (EN) da embarcação. Os arquitetos navais usam a fórmula EN para determinar o tamanho e a resistência necessários do equipamento de ancoragem. Eles baseiam isso no deslocamento da embarcação, na área de vento e no perfil. A carga de ruptura certificada da corrente adquirida deve atender ou exceder os requisitos mínimos ditados pela EN.
Comparação dos requisitos de corrente de âncora marítima de grau U2 e grau U3 |
||
Parâmetro de especificação |
Grau U2 (Força Normal) |
Grau U3 (alta resistência à tração) |
|---|---|---|
Requisito de Materiais |
Aço carbono padrão |
Grão fino, aço totalmente morto |
Tratamento térmico |
Nem sempre obrigatório (depende do diâmetro) |
Têmpera e Revenimento Obrigatórios |
Resistência à tração (mínima) |
490 N/mm² |
690 N/mm² |
Requisito de teste de impacto |
Não é necessário para tamanhos padrão |
Teste obrigatório Charpy V-notch a 0°C |
Aplicação Típica |
Embarcações interiores, navios costeiros menores |
Grandes navios comerciais, petroleiros, graneleiros |
Uma corrente é apenas uma parte do sistema de equipamento de solo. A aquisição deve garantir a certificação correspondente para todos os componentes de conexão. Isso inclui manilhas Kenter, manilhas de união, articulações giratórias e elos finais. Se você conectar uma corrente U3 usando uma manilha U2 Kenter, você fará o downgrade de todo o sistema para U2. Isto viola os requisitos de classe da embarcação.
A compatibilidade do molinete é um ponto frequente de falha em instalações de estaleiros. Você deve verificar as tolerâncias dimensionais listadas na certificação em relação às especificações do molinete de âncora da embarcação. Preste muita atenção às dimensões do cigano ou do gato selvagem. Se o passo da corrente estiver ligeiramente fora da tolerância, a corrente saltará ou emperrará sob carga. Isso causa graves danos ao maquinário do molinete.
A mistura de cadeias certificadas com dispositivos de conexão não certificados ou de qualidade inferior apresenta um enorme risco operacional. Cada componente no caminho de carga deve possuir certificação de classe equivalente. As considerações de design da relação do escopo determinam o comprimento total certificado necessário. Os estaleiros normalmente usam uma proporção de 5:1 a 7:1 para garantir a tração horizontal. O peso e o comprimento da corrente devem ser suficientes para manter a tração na haste da âncora horizontal. Isto permite que os vermes penetrem no fundo do mar de forma eficaz.
Antes de analisar os certificados individuais, os estaleiros devem examinar o sistema abrangente de gestão da qualidade do fornecedor. Um requisito obrigatório é a certificação ISO 9001 específica para fabricação em cadeia. Os certificados ISO gerais de fabricação de aço são insuficientes. O âmbito de aplicação deve abranger explicitamente o equipamento de amarração marítima.
As equipes de aquisição devem verificar a validade e o escopo dos certificados IACS 'Aprovação do Fabricante' (AoM). Um AoM prova que uma sociedade de classe específica auditou as instalações, revisou seu WPS e aprovou seus laboratórios de testes. Se um fornecedor não tiver um AoM da sociedade de classe designada da embarcação, ele não poderá produzir cadeia certificada para aquele projeto.
Avaliar as instalações de testes internas do fornecedor é fundamental. Um respeitável O fornecedor de correntes de âncora para estaleiros mantém máquinas de teste de tração calibradas, testadores de impacto Charpy V-notch e microscópios metalúrgicos no local. A dependência de laboratórios terceirizados para testes legais básicos indica uma falta de controle de qualidade interno. Isso geralmente leva a atrasos significativos na produção.
A fraude documental continua a ser um problema persistente nas compras marítimas globais. O pessoal do estaleiro deve saber identificar Certificados de Classe falsificados ou alterados. Os sinais de alerta comuns incluem fontes incompatíveis, formatos de data inconsistentes, carimbos de topógrafo ausentes ou códigos QR inválidos. Sempre verifique o número do certificado diretamente por meio do banco de dados on-line da sociedade de classe emissora.
A falta de rastreabilidade clara entre a matéria-prima MTC e o produto final é um importante sinal de alerta. Se os números de calor nos certificados de aço não estiverem alinhados com os registros de produção ou com o certificado de classe final, a origem da cadeia é desconhecida. Você não pode garantir as propriedades do material.
Desqualificar fornecedores que se recusem a permitir a entrada de inspetores terceirizados ou indicados pelo estaleiro em suas instalações durante o processo de fabricação. A transparência é uma pedra angular da fabricação naval. O acesso restrito muitas vezes esconde práticas de soldagem abaixo do padrão ou ciclos de tratamento térmico ignorados.
Os cronogramas de aquisição devem levar em consideração o tempo necessário para que os inspetores de classe participem dos testes e emitam a documentação final. Os topógrafos não ficam na fábrica em tempo integral. Você deve agendar suas visitas com semanas de antecedência. Se um teste falhar e exigir uma nova execução, o topógrafo deverá retornar. Isso causa atrasos em cascata.
Para mitigar esses atrasos, os estaleiros devem alinhar seus cronogramas de produção com o cronograma de testes e certificação do fornecedor. A emissão de pedidos de compra com datas de entrega irrealistas força os fornecedores a se apressarem. Isso aumenta a probabilidade de erros de documentação ou falhas nas verificações de qualidade.
Lidar com discrepâncias entre a sociedade de classe solicitada e as aprovações padrão do fornecedor requer uma gestão cuidadosa. Se uma embarcação for classificada pela DNV, mas o fornecedor possuir apenas um AoM da ABS, o fornecedor deverá providenciar um vistoriador da DNV para participar do processo de fabricação especificamente para aquele lote. Isso adiciona custo e tempo significativos ao ciclo de aquisição.
O processo de aquisição não termina quando o caminhão chega ao estaleiro. Uma rigorosa inspeção de recebimento valida a documentação em relação ao produto físico. Quando o caminhão-plataforma chega ao estaleiro, a equipe receptora deve estabelecer uma zona de quarentena. Não misture correntes recém-entregues com estoque existente no estaleiro até que a inspeção seja concluída. Os inspetores devem realizar uma verificação física. Eles correspondem às marcações gravadas nos elos finais com o entregue Corrente de âncora marítima.
As inspeções visuais são críticas na chegada. O pessoal deve verificar se há danos durante o transporte, corrosão superficial ou pinos faltantes. Mesmo que a corrente tenha saído da fábrica em perfeitas condições, o manuseio inadequado durante o transporte pode causar microfraturas. Também pode dobrar os links fora da tolerância. Documente imediatamente quaisquer discrepâncias e cruze-as com os relatórios finais de inspeção fornecidos pelo fabricante.
Verifique os números dos certificados carimbados em relação à documentação física.
Confirme a presença do carimbo do agrimensor da turma nos links designados.
Inspecione todas as manilhas Kenter e acessórios de união para verificar selos de grau correspondentes.
Faça uma varredura visual em busca de pinos faltantes ou soltos em todo o comprimento.
Meça o diâmetro dos links aleatórios para garantir a conformidade com o relatório dimensional.
Os documentos de certificação originais servem a um propósito muito além da instalação inicial no estaleiro. Eles estabelecem o Registro de Inspeção da Cadeia de Âncora de referência para o sistema de manutenção planejada (PMS) da embarcação. Eles também constituem uma parte crítica do manual de entrega final fornecido ao armador.
Estes documentos fornecem as diretrizes para o máximo desgaste das conexões dos cabos de ancoragem e das manilhas de união. As sociedades de classe normalmente permitem uma redução padrão de 12% no diâmetro devido ao desgaste e à corrosão antes que a corrente seja condenada. Os relatórios dimensionais originais fornecem as medidas iniciais exatas necessárias para calcular com precisão esse limite de 12% durante futuras docagens secas. Por exemplo, se uma corrente de 50 mm foi originalmente fabricada com uma tolerância de +1 mm (medindo 51 mm), a margem de desgaste de 12% é calculada a partir do tamanho nominal de 50 mm. A corrente deve ser substituída quando atingir 44mm. Sem a certificação original que comprove as dimensões iniciais e o grau, os inspetores de controle do estado do porto podem presumir um grau inferior ou um diâmetro inicial menor, levando à condenação prematura da corrente.
Ao estabelecer linhas de base para futuras medições de desgaste com base em relatórios dimensionais originais, os armadores podem prever com precisão os cronogramas de substituição. Esta abordagem proativa evita detenções inesperadas por parte do Controle do Estado do Porto. Ele garante que a embarcação permaneça em conformidade com seus requisitos de classificação durante toda a sua vida operacional.
A aquisição de correntes para âncoras marítimas exige uma gestão rigorosa dos riscos e conformidade regulamentar. A cadeia física não tem valor sem os documentos de certificação adequados. Você deve exigir rastreabilidade verificável, relatórios de testes rigorosos e endossos oficiais da sociedade de classe para atender às aplicações marítimas comerciais.
Atualize as listas de verificação de qualificação de fornecedores para exigir pacotes de documentação de amostra, incluindo MTCs e relatórios de END, antes de emitir pedidos de compra.
Implemente um protocolo rigoroso de inspeção de recebimento que faça referência cruzada de números de links carimbados com os certificados de classe fornecidos.
Treine a equipe de compras para verificar a autenticidade dos certificados de classe usando bancos de dados de verificação on-line.
Estabeleça canais de comunicação claros com os inspetores de classe para alinhar os cronogramas de testes com os cronogramas de produção do estaleiro.
R: Um Certificado de Teste de Moinho (MTC) vem do fabricante do aço. Detalha a composição química e as propriedades mecânicas da barra de aço bruto. Um Certificado de Classe vem de uma sociedade classificadora reconhecida como ABS ou DNV. É emitido após um vistoriador testemunhar o teste da corrente acabada, confirmando que ela atende aos padrões regulatórios marítimos.
R: Qualquer membro da Associação Internacional de Sociedades Classificadoras (IACS) pode certificar cadeias marítimas. As sociedades comuns incluem American Bureau of Shipping (ABS), Det Norske Veritas (DNV), Lloyd's Register (LR), Bureau Veritas (BV) e ClassNK (NK). A sociedade específica depende da classificação designada da embarcação.
R: A autenticidade pode ser verificada verificando o número exclusivo do certificado por meio do banco de dados on-line oficial da sociedade classificadora emissora. Procure recursos de segurança, como códigos QR válidos, carimbos oficiais de topógrafo e formatação consistente. Em caso de dúvida, entre em contato diretamente com a secretaria local da turma.
R: Os acessórios de conexão exigem exatamente o mesmo nível de documentação que a corrente principal. Isso inclui rastreabilidade de material (MTCs), relatórios de teste de carga e carga de ruptura, registros de testes não destrutivos (NDT) e um certificado de classe final que verifica se o acessório corresponde ao grau da corrente anexada.
R: As correntes de grau U3 requerem têmpera e revenimento específicos para atingir alta resistência à tração, mantendo a resistência ao impacto. A documentação do tratamento térmico, como gráficos de tempo e temperatura do forno, comprova que o processo foi executado corretamente. O tratamento térmico inadequado deixa a corrente quebradiça e propensa a falhas repentinas sob cargas dinâmicas.
R: As tolerâncias aceitáveis são definidas pelos requisitos unificados da IACS e dependem do diâmetro da corrente. Geralmente, a tolerância do diâmetro é estritamente controlada. O comprimento acima de cinco elos deve estar dentro de uma faixa de tolerância positiva específica para garantir que a corrente se ajuste ao cigano do molinete sem saltar ou emperrar.
R: Os documentos de certificação originais fornecem as medidas básicas para o diâmetro e passo da corrente. Durante futuras inspeções em doca seca, os topógrafos comparam as medições de desgaste atuais com essas linhas de base originais. Isso determina se a corrente excedeu o limite de desgaste padrão de 12% e precisa ser substituída.


